

Na principal tecnologia de teste não destrutivo, a detecção de falhas ultrassônicas tem sido amplamente utilizada devido ao equipamento fácil de transportar, alta precisão de medição, posicionamento preciso e caracterização de defeitos internos. Este artigo apresenta principalmente as características da forma de onda de vários tipos de defeitos internos em esquecidos de grandes eixos detectados pelo método de detecção de falhas ultrassônicas e analisa as razões para a formação de defeitos.
O príncipe básico da detecção de falhas ultrassônicas
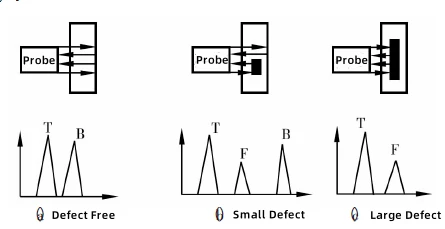
De acordo com a classificação do tipo indicação, a detecção de falhas ultrassônicas pode ser dividida no método de penetração, método de onda em pé e método de reflexão de pulso. Entre eles, o método de reflexão de pulso pode ser dividido em a, b, c três tipos de exibição de acordo com o método de reflexão e o conteúdo de exibição, porque a detecção de falhas ultrassônicas do tipo A pode não apenas mostrar a profundidade dos defeitos internos, o tamanho, mas também pode ser desertos qualitativos e quantitativos, mas também é o mais amplamente utilizado.
Análise de defeitos comuns
O modelo de equipamento de teste usado neste artigo éYushi yut -2800 detector de falhas ultrassônicase o tamanho dos defeitos é determinado pelo método equivalente, e a sensibilidade é φ2 na parte inferior.
1.Generação de inclusões internas
As inclusões internas no forjamento são geralmente inclusões endógenas, é o aço líquido no processo de desoxidação, dessulfurização, esse tipo de inclusão no desempenho da peça de trabalho terá uma má influência e, em casos graves, podem levar à fratura direta do forjamento. Isso ocorre porque a presença de inclusões não apenas bloqueia a continuidade da matriz metálica, mas também se torna a origem das rachaduras, concentrações de tensão fáceis de formar nos cantos afiados e, finalmente, a formação de micro -racks. A presença de inclusões tem pouco efeito sobre a força da própria peça, mas tem um efeito mais significativo em sua seção de encolhimento, alongamento e outras propriedades, e tem o maior efeito no valor de impacto da resistência.
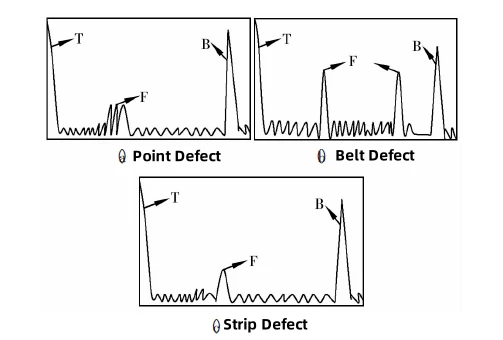
Existem três formas de onda comuns para a detecção de vários tipos de inclusões. Defeitos de ponto de inflexão quando a onda inferior é claramente visível, entre a onda inferior e a onda inicial apareceu algumas cristas de onda de defeito de baixa intensidade, de acordo com sua altura para determinar o tamanho do defeito. Os defeitos da correia geralmente se manifestam na posição simétrica circunferencial dos picos das ondas de defeito da peça de trabalho, enquanto os defeitos da tira são manifestados quando a sonda de inspeção é movida em uma certa direção na superfície do forjamento, o sinal da onda de defeito não desaparece.
2.Generação de rachaduras internas
Esqueiros grandes no eixo no tratamento térmico de forjamento ou no processo final de tratamento térmico produzirão muito estresse, na tensão é muito alta ou a concentração de tensão da peça produzirá pequenas rachaduras, com a expansão de rachaduras acabará por levar à fratura da peça de trabalho, para que as rachaduras internas não possam aparecer. O pico desse tipo de onda de defeito de trincas é geralmente "nítido e alto", e a parte inferior da onda é ampla. Além disso, esse tipo de rachadura na detecção de falhas ultrassônicas da onda inferior e o número de reflexões da onda inferior tem um impacto significativo na ausência de rachaduras não pode aparecer claramente muitas vezes a onda inferior, enquanto na presença de rachaduras, a onda inferior é apenas uma vez. Isso ocorre porque existem rachaduras, rachaduras no vazio para o estado de vácuo ou pela precipitação do gás preenchido, é difícil passar a onda sonora, enquanto as rachaduras próximas às pequenas rachaduras também farão com que a onda ultrassônica seja muito atenuada, cortando assim a energia ultrassônica para atingir o fundo da trabalhadora.

3.Generação de "mancha branca"
Como as manchas brancas cortam a continuidade da matriz, elas podem facilmente levar a rachaduras no processo subsequente de tratamento térmico ou causar rachaduras após um período de tempo, para que manchas brancas não sejam permitidas defeitos no aço. Como as rachaduras na mancha branca são geralmente irregulares, esses cantos nítidos causarão inevitavelmente a perda de energia, no processo de detecção de falhas terá um certo efeito na onda inferior. A maior parte da visão de que a "mancha branca" é causada pelo alto teor de hidrogênio, o hidrogênio no aço é geralmente dividido em hidrogênio difusível e não difusível e pode causar o ponto de hidrogênio branco geralmente é significativamente reduzido, a parte do teor de hidrogênio atinge um certo nível após a resistência à fratura do aço. As experiências de desidrogenação de aço CR5 (TDS) provaram que ela pode ser difundida. Experimentos de TDS (TDS) provaram que a temperatura crítica do hidrogênio difusível para 350 ~ 400 graus, ou seja, mais que essa faixa de temperatura, a liberação de hidrogênio à temperatura ambiente é um estado estável, as propriedades de fragilização de hidrogênio do aço CR5 não serão afetadas.

As manchas brancas são nítidas, numerosas e independentes uma da outra e têm um efeito significativo no número de ondas de fundo e refletido.
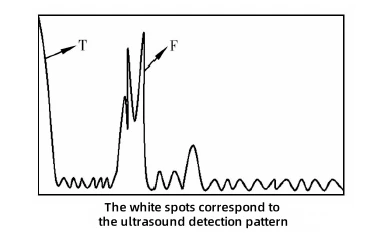
As manchas brancas são essencialmente micro rachaduras com pequenas larguras, portanto, sua sensibilidade à detecção precisa ser melhorada durante a detecção de falhas, e a onda inferior desaparece quando as manchas brancas são graves.
4.Generação da forma de onda em forma de grama
Ondas ultrassônicas no processo de propagação, sempre que encontradas na impedância acústica de diferentes interfaces produzirão a atenuação de dispersão, quando o grão material for grosseiro, devido à atenuação de espalhamento é grave, causará o fenômeno da forma de onda da grama. Essa forma de onda para o material 30cr1mo1V, sensibilidade de falha dos resultados da detecção de falhas φ2, padrões de teste para JB/T 1265-2002, pode ser visto devido ao declínio na proporção de sinalização/ruído, mas a onda de ruído é que a onda de que é a onda de que a onda é difícil, mas é difícil distinguir os defeitos para que se sintam, e a onda de defeito é que a onda de defesa é difícil, mas é difícil distinguir os defeitos para serem revolucionários, que se misturam, que se misturam, mas a onda é difícil, mas a onda é difícil, mas a onda é difícil, mas é difícil distinguir os defeitos para que a troca de traseiro, e a onda de defesa, que se mistura, é difícil distinguir os defeitos para que se sintam. O tamanho causado pelo tamanho grande de grãos, geralmente através do re-tratamento do tratamento térmico, pode ser eliminado pela redução do tamanho do grão.

5. GENERENÇÃO DE INCLUSIOS DE FABELA
As inclusões de vazamento são inclusões visíveis a olho nu na superfície da peça de trabalho após a usinagem áspera, e esses defeitos não são permitidos nos padrões de detecção de falhas.
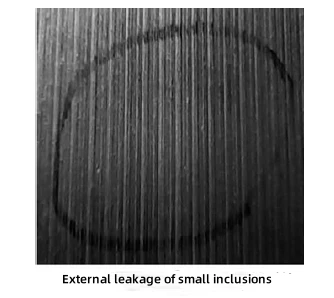
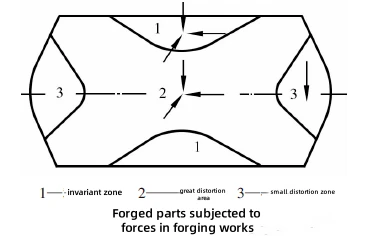
A geração de inclusões de vazamento pode ser explicada como resultado do movimento de defeitos próximos ao coração em direção à superfície como resultado da mudança de posição que ocorre durante o processo de estresse no processo de fundição. Durante o processo de forjamento, as partes da zona de superfície são submetidas a tensões compressivas de três vias, o que torna o grau de deformação nesta parte muito pequeno, enquanto na parte interna do forjamento é submetida a uma pequena força transversal. De acordo com o princípio de menor resistência, a organização de grãos na força bidirecional produzirá uma grande expansão ao longo da direção axial; Além disso, na parte externa do forjamento, devido à expansão da parte central do papel de um menor grau de deformação, a deformação desta parte da deformação, por sua vez, atuará no centro da deformação das áreas maiores, de modo que a deformação da área central da deformação ocorra para cima ou para baixo.
Tomar perturbador como exemplo, quando o disco superior superior é pressionado, se os defeitos estiverem localizados na zona invariante, a tendência desta parte dos defeitos a ser pressionada no coração do forjamento é maior que a possibilidade de se espalhar para a periferia e, portanto, a possibilidade de vazamento durante o enxerto é reduzida. No entanto, quando o defeito está localizado próximo ao coração, de acordo com o princípio de menor resistência, essa parte do defeito tem uma tendência a se expandir para a superfície, o que pode levar ao vazamento desta parte do defeito durante a usinagem, o que pode ser uma das razões para a geração de inclusões de vazamento na forjamento de rotores e rolos em geral.
Para concluir
A análise acima introduz brevemente o uso de testes ultrassônicos de grandes seios do eixo quando vários defeitos comuns nas características da forma de onda, e suas causas foram analisadas, mas no processo de detecção real encontrou uma variedade de problemas específicos, que requer o operador, além de ser o fim do conhecimento básico da detecção, mas também do processo de trabalho, como a fonte de trabalho, além de um determinado tratamento, o que é o que é o que é o que é o que é o que é o que é o que é o que é o que é o que é o que é o que é o que é o que é o que é o que é o que há de um pouco de uso, com o objetivo de avaliação de que é uma melhor qualidade de regressão linear. Se você tiver alguma dificuldade de medição, seja bem -vindo para enviar sua peça de trabalho. Yushi fornecerá soluções profissionais!